Moderne Technologien der Metallbearbeitung

Moderne Technologien der Metallbearbeitung
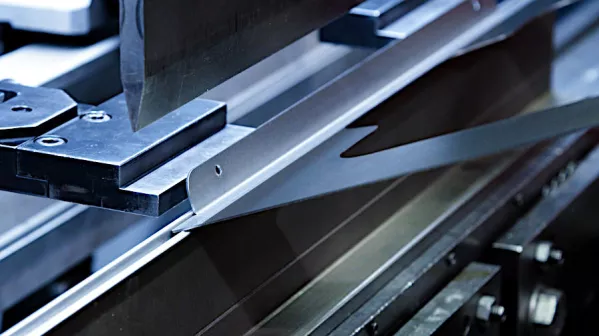
Auf den ersten Blick scheint das Biegen von Blech ein einfacher Vorgang zu sein: Ein flaches Blech wird zwischen Stempel und Matrize positioniert, die Presse übt die entsprechende Kraft aus und das Material nimmt die gewünschte Form an. In Wirklichkeit steckt hinter jeder korrekt ausgeführten Biegung eine ganze Reihe technologischer Entscheidungen.
Dabei zählt nicht nur der Winkel. Ebenso wichtig sind die Eigenschaften des Materials, seine Dicke, der Biegeradius, die Walzrichtung, die Geometrie der Werkzeuge, die Matrizenöffnung, die Rückfederung, die Reihenfolge der einzelnen Arbeitsschritte und sogar die Konstruktion des Bauteils.
Deshalb ist das moderne Biegen von Blechen auf Abkantpressen ein Prozess, bei dem die Kraft der Maschine mit einer präzisen Steuerung, richtig ausgewählten Werkzeugen und technologischem Know-how einhergehen muss.
Beim Biegen wird das Material Kräften ausgesetzt, die seine Verformung bewirken. Das zwischen Stempel und Matrize positionierte Blech verformt sich zunächst elastisch. Nach Überschreiten der Streckgrenze wird die Formänderung dauerhaft.
Das bedeutet jedoch nicht, dass sich der gesamte Materialquerschnitt identisch verhält.
Auf der Außenseite des Biegeradius wird das Material gedehnt, während es auf der Innenseite gestaucht wird. Dazwischen befindet sich ein Bereich, dessen Länge sich deutlich weniger verändert. Das Verständnis dieser Zusammenhänge ist bei der Konstruktion der Abwicklung eines Bauteils von großer Bedeutung, denn das flache Werkstück muss vor dem Biegen die richtigen Abmessungen aufweisen, damit nach allen Arbeitsschritten die gewünschte Geometrie erreicht wird.
Schon ein kleiner Fehler in der Vorbereitungsphase kann zu einem Problem führen, das erst am fertigen Bauteil sichtbar wird.
Der grundlegende Werkzeugsatz einer Abkantpresse besteht aus Stempel und Matrize. Ihre Auswahl sollte keinesfalls dem Zufall überlassen werden.
Die Geometrie des Stempels beeinflusst unter anderem den erreichbaren Biegeradius sowie die Verteilung der Spannungen im Material. Ein zu kleiner Radius kann das Risiko von Rissen erhöhen, insbesondere bei Werkstoffen mit begrenzter Duktilität.
Ebenso wichtig ist die Matrize, insbesondere die Breite ihrer V-Öffnung. Dieser Parameter beeinflusst gleichzeitig mehrere Aspekte des Prozesses: die erforderliche Presskraft, den entstehenden Innenradius sowie das Verhalten des Materials während der Verformung.
Die Werkzeuge müssen daher nicht nur auf den gewünschten Winkel, sondern auch auf die Art und Dicke des Materials sowie auf die Geometrie des gesamten Bauteils abgestimmt werden.
Eines der interessantesten Phänomene beim Biegen ist die Rückfederung des Materials, auch Springback genannt.
Nachdem der Stempel zurückgefahren ist, bauen sich die elastischen Spannungen teilweise ab und das Material verändert seine Geometrie geringfügig. Dadurch kann sich der Winkel nach der Entlastung von dem Winkel unterscheiden, der während der maximalen Presskraft erreicht wurde.
Das Ausmaß dieses Phänomens ist jedoch nicht bei jedem Blech gleich. Es hängt unter anderem ab von:
Baustahl, Edelstahl und Aluminium können sich unterschiedlich verhalten. Deshalb garantiert ein und dasselbe Maschinenprogramm bei verschiedenen Werkstoffen nicht automatisch ein identisches Ergebnis.
Die Erfahrung des Bedieners und eine geeignete Maschinensteuerung ermöglichen es, die Rückfederung vorherzusehen und zu kompensieren, sodass das Bauteil nach der Entlastung die gewünschte Geometrie erhält.
Der Begriff „Blech“ umfasst Werkstoffe mit sehr unterschiedlichen Eigenschaften.
Baustähle werden aufgrund ihrer günstigen Kombination aus Festigkeit und guter Verarbeitbarkeit häufig eingesetzt. Edelstähle können wegen ihrer mechanischen Eigenschaften und ihrer Rückfederung mehr Aufmerksamkeit erfordern. Aluminium ist leicht und lässt sich häufig gut umformen, allerdings kann sich das Verhalten der einzelnen Legierungen deutlich unterscheiden.
Noch höhere Anforderungen können hoch- und höchstfeste Stähle stellen.
Deshalb sollten die Biegeparameter nicht ausschließlich anhand der Blechdicke gewählt werden. Der Technologe muss wissen, welcher Werkstoff sich auf der Maschine befindet und wie er sich unter einer bestimmten Belastung verhalten wird.
Bei vielen Blechen ist auch die Lage der Biegelinie im Verhältnis zur Walzrichtung des Materials von Bedeutung.
Die bei der Herstellung des Blechs entstehende Materialstruktur führt dazu, dass die mechanischen Eigenschaften nicht in jeder Richtung identisch sein müssen. Bei anspruchsvollen Biegungen, insbesondere bei kleinen Radien, kann die Nichtbeachtung dieser Eigenschaft das Risiko von Rissen erhöhen.
Dies ist ein gutes Beispiel dafür, warum die Qualität eines fertigen Bauteils lange vor dem eigentlichen Start der Abkantpresse beginnt.
Je nach Anforderungen an das Bauteil können unterschiedliche Biegeverfahren eingesetzt werden.
Eines der am häufigsten verwendeten Verfahren ist das Freibiegen (Air Bending). Dabei drückt der Stempel das Blech nicht vollständig bis auf den Grund der Matrize. Der gewünschte Winkel wird durch die Kontrolle der Eintauchtiefe des Stempels erreicht. Ein großer Vorteil dieses Verfahrens ist seine Flexibilität – bei entsprechender Werkzeugkonfiguration können unterschiedliche Biegewinkel hergestellt werden.
Eine weitere Möglichkeit ist das Gesenkbiegen (Bottom Bending). Dieses Verfahren ermöglicht eine bessere Kontrolle der Geometrie, erfordert jedoch eine höhere Kraft und bietet weniger Flexibilität als das Freibiegen.
Ein noch anspruchsvolleres Verfahren ist das Prägebiegen (Coining), bei dem das Material sehr hohen Presskräften ausgesetzt wird. Dadurch lässt sich der Einfluss der Rückfederung deutlich reduzieren, gleichzeitig steigen jedoch die Anforderungen an Maschine und Werkzeuge.
Es gibt also kein einziges Verfahren, das für jeden Auftrag ideal geeignet ist. Die Technologie muss immer auf das konkrete Bauteil abgestimmt werden.
Die moderne Fertigung von Blechteilen beginnt bereits am Computerbildschirm.
Der Konstrukteur sollte die Möglichkeiten des Fertigungsprozesses berücksichtigen, bevor die Produktionsdokumentation erstellt wird. Die Position von Bohrungen, die Länge der Schenkel, Radien, Abstände zwischen den einzelnen Biegungen oder mögliche Kollisionen des Bauteils mit den Werkzeugen können darüber entscheiden, ob ein Werkstück problemlos gefertigt werden kann.
Stellen wir uns ein Bauteil vor, das mehrere Biegungen erfordert. Die ersten beiden Arbeitsschritte können problemlos ausgeführt werden, doch danach besitzt das Bauteil bereits eine Form, die eine korrekte Positionierung in den Werkzeugen für die nächste Biegung unmöglich macht.
In diesem Fall liegt das Problem nicht in einer zu geringen Presskraft. Das Problem ist die Reihenfolge der Arbeitsschritte oder die Konstruktion des Bauteils selbst.
Deshalb lohnt es sich, bereits bei der Konstruktion an den späteren Fertigungsprozess zu denken.
Ein einziges korrekt gefertigtes Bauteil ist erst der Anfang. In der industriellen Produktion ist es ebenso wichtig, dass auch das hundertste oder tausendste Werkstück die in der technischen Dokumentation festgelegten Parameter einhält.
Hier gewinnen moderne CNC-Steuerungssysteme besondere Bedeutung. Sie ermöglichen unter anderem die Kontrolle der Position des Pressbalkens, die Steuerung der Hinteranschläge sowie die Programmierung der einzelnen Biegeschritte.
Die Möglichkeit, Programme zu speichern, ist insbesondere bei der Serienfertigung und bei wiederkehrenden Aufträgen von großer Bedeutung. Ein einmal vorbereiteter und geprüfter Prozess kann bei einer weiteren Produktionsserie erneut abgerufen werden, wodurch sich der Zeitaufwand für das erneute Einrichten der Fertigung reduziert.
Die Automatisierung macht den Bediener jedoch keineswegs überflüssig. Im Gegenteil – sie ermöglicht es ihm, seine Aufmerksamkeit von einfachen, wiederkehrenden Tätigkeiten auf die Überwachung des Prozesses und die Reaktion auf tatsächliche Abweichungen zu verlagern.
Die technologische Entwicklung hat dazu geführt, dass eine moderne Abkantpresse heute weit mehr ist als nur eine Maschine, die eine hohe Presskraft erzeugt.
CNC-Steuerungen, die Möglichkeit zur Erstellung und Speicherung von Programmen, die Kompensation von Prozessparametern, die Positionskontrolle sowie die Weiterentwicklung von Messsystemen ermöglichen es, immer mehr Variablen bereits während der Produktion zu kontrollieren.
Ein weiterer Entwicklungsschwerpunkt ist die Integration der Maschinen in Automatisierungs- und Robotersysteme. Die automatische Zuführung von Werkstücken, die Handhabung der Bauteile oder die Entnahme fertiger Teile ermöglichen insbesondere in der Serienproduktion eine deutliche Steigerung der Effizienz.
Das grundlegende Prinzip bleibt jedoch unverändert: Selbst die modernste Maschine muss auf der Grundlage eines korrekt vorbereiteten technologischen Prozesses arbeiten.
Gebogene Blechteile begegnen uns nahezu überall, auch wenn sie für den Endverbraucher häufig unsichtbar bleiben.
Die Technologie wird unter anderem bei der Herstellung folgender Produkte eingesetzt:
Manchmal handelt es sich lediglich um eine einzelne 90-Grad-Biegung, in anderen Fällen um eine Abfolge zahlreicher Arbeitsschritte, aus denen schließlich ein komplexes dreidimensionales Bauteil entsteht.
In der industriellen Praxis ist das Biegen nur selten ein vollständig unabhängiger Fertigungsschritt.
Zunächst muss das Werkstück entsprechend zugeschnitten werden, wobei seine Kontur, Bohrungen und Ausschnitte entstehen. Anschließend kann es gebogen und in weiteren Arbeitsschritten geschweißt, mechanisch bearbeitet oder für die Oberflächenbehandlung vorbereitet werden.
Das Biegen kann somit eine der Etappen einer komplexen Fertigung von Metallbauteilen darstellen. Dadurch lässt sich ein Bauteil nicht nur als Ergebnis eines einzelnen technologischen Arbeitsschritts betrachten, sondern als Teil eines gesamten Prozesses, der vom flachen Ausgangsmaterial bis zum fertigen Bauteil führt.
Dieser Ansatz spielt auch bei der Optimierung der Konstruktion eine wichtige Rolle. Manchmal kann bereits eine kleine konstruktive Änderung das Biegen vereinfachen, die Anzahl der Arbeitsschritte reduzieren, das anschließende Schweißen erleichtern oder die Wiederholgenauigkeit der Produktion verbessern.
Das Biegen von Blechen auf der Abkantpresse zeigt sehr deutlich, wie eng die moderne Metallbearbeitung klassische mechanische Gesetzmäßigkeiten mit moderner Steuerungstechnik verbindet.
Die Qualität wird nicht durch einen einzigen Parameter bestimmt. Sie ist das Ergebnis des Zusammenspiels vieler Faktoren: der Materialeigenschaften, der Konstruktion des Bauteils, der richtigen Werkzeuge, der Maschinenparameter, der Reihenfolge der Arbeitsschritte und der Maßkontrolle.
Moderne CNC-Abkantpressen ermöglichen eine hohe Präzision und Wiederholgenauigkeit, doch die Technologie beginnt nach wie vor mit Fachwissen. Es gilt vorherzusehen, wie sich das Material während der Verformung verhält, die einzelnen Arbeitsschritte richtig zu planen und die passende Lösung für das jeweilige Projekt auszuwählen.
Denn bei der professionellen Metallbearbeitung geht es nicht nur darum, ein Blech im richtigen Winkel zu biegen. Entscheidend ist, dies präzise, wiederholgenau und optimal abgestimmt auf den gesamten Produktionsprozess zu tun.