Moderne Technologien der Metallbearbeitung

Moderne Technologien der Metallbearbeitung
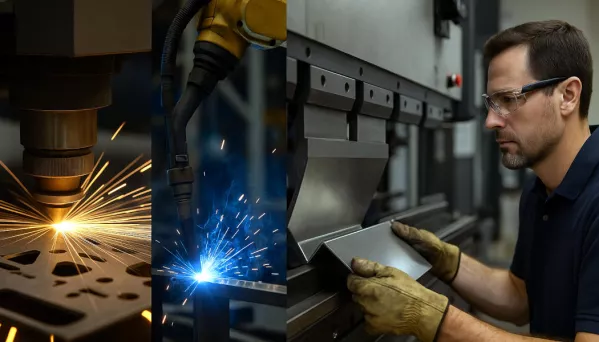
Metall begleitet die Menschheit seit Jahrtausenden, doch die Art und Weise, wie es geformt und bearbeitet wird, hat sich in den letzten Jahrzehnten stärker verändert als in den Jahrhunderten zuvor. Hammer und Amboss sind Lasern, computergesteuerten Abkantpressen, Bearbeitungszentren und Schweißrobotern gewichen.
Die moderne Metallbearbeitung vereint Physik, Automatisierungstechnik, Informatik und das Fachwissen erfahrener Technologen. Dabei geht es längst nicht mehr nur um Millimeter, sondern auch um die Wiederholgenauigkeit von Prozessen, Materialeigenschaften, die gezielte Energiezufuhr und das Verhalten von Metallen nach einer Verformung.
Hinter einem Bauteil, das auf den ersten Blick wie ein einfaches Stück zugeschnittenes und gebogenes Blech aussieht, kann sich daher ein erstaunlich komplexer technologischer Prozess verbergen.
Eine der Technologien, die den Wandel in der Metallbearbeitung besonders eindrucksvoll verdeutlichen, ist das Laserschneiden. Anstelle einer mechanischen Schneide kommt dabei ein hochkonzentrierter Energiestrahl zum Einsatz.
Das Material wird lokal erhitzt, geschmolzen oder verdampft. Ein Prozessgas unterstützt dabei, das entstehende Schmelzmaterial aus der Schnittfuge zu entfernen. Der gesamte Vorgang erfolgt ohne den herkömmlichen mechanischen Kontakt zwischen Schneidwerkzeug und Werkstück.
Der erste funktionsfähige Laser wurde 1960 vorgestellt. Nur wenige Jahre später fand die Technologie erste industrielle Anwendungen. Anfangs waren die Möglichkeiten mit den heutigen kaum vergleichbar, doch das Potenzial des gebündelten Lichtstrahls wurde schnell erkannt.
Heute gehört der Laser zu den wichtigsten Werkzeugen bei der Herstellung von Bauteilen aus Blechen, Profilen und Rohren.
Interessanterweise dauert der eigentliche Schneidvorgang häufig nur wenige Sekunden. Deutlich mehr Zeit kann zuvor die sorgfältige Vorbereitung der Konstruktion, die Anordnung der Bauteile auf dem Material und die Auswahl geeigneter Prozessparameter in Anspruch nehmen.
Einer der größten Vorteile der Lasertechnologie ist die geringe Breite der beim Schneiden entstehenden Schnittfuge. Dies ist nicht nur für die Maßgenauigkeit von Bedeutung.
Je weniger Material zwischen benachbarten Bauteilen verloren geht, desto effizienter lässt sich eine Blechtafel nutzen. Bei der Serienfertigung können bereits kleine Unterschiede in der Anordnung der Bauteile zu erheblichen Materialeinsparungen führen.
Deshalb kann moderne Software automatisch ein sogenanntes Nesting durchführen. Dabei werden die Bauteile so auf der Blechtafel angeordnet, dass möglichst wenig Verschnitt entsteht.
Der Laser allein entscheidet nicht über das Schneidergebnis. Auch das verwendete Prozessgas spielt eine wichtige Rolle.
Sauerstoff kann das Schneiden von Stahl durch eine exotherme Reaktion unterstützen. Stickstoff wird eingesetzt, wenn eine saubere Schnittkante ohne Oxidschicht erforderlich ist. In bestimmten Anwendungen kommt auch entsprechend aufbereitete Druckluft zum Einsatz.
Die Wahl des Prozessgases hängt unter anderem von der Materialart, der Materialdicke, der gewünschten Schnittkantenqualität und den nachfolgenden Fertigungsschritten ab.
Die Entwicklung von Faserlasern hat die Möglichkeiten des industriellen Metallschneidens erheblich erweitert. Mit der Faserlasertechnologie lassen sich unter anderem Baustähle, Edelstähle und Aluminium effizient bearbeiten. Bei entsprechender Anlagenkonfiguration können auch stark reflektierende Metalle wie Kupfer oder Messing geschnitten werden.
Gleichzeitig hat der hohe energetische Wirkungsgrad von Faserlaserquellen dazu beigetragen, dass diese Technologie zu einer attraktiven Alternative gegenüber älteren CO₂-Lasersystemen geworden ist.
Doch eine hohe Laserleistung allein garantiert noch kein gutes Ergebnis. Ebenso wichtig sind die Prozessstabilität, die korrekte Fokussierung des Laserstrahls, die Auswahl geeigneter Parameter und Prozessgase sowie eine sorgfältige Vorbereitung der Konstruktion.
Schweißen wurde über viele Jahre vor allem mit handwerklichem Können, Erfahrung und menschlicher Präzision verbunden. Die Fähigkeiten qualifizierter Schweißer sind nach wie vor von großer Bedeutung. Bei der Herstellung gleichartiger Bauteile spielt jedoch die Robotisierung eine immer wichtigere Rolle.
Ein Roboter ermüdet auch nach der hundertsten Schweißnaht nicht. Er kann den Schweißbrenner mit hoher Wiederholgenauigkeit entlang einer programmierten Bahn führen und dabei die festgelegten Bewegungsparameter einhalten.
Entgegen dem ersten Eindruck besteht die Robotisierung des Schweißens nicht einfach darin, eine Maschine an einem Arbeitsplatz aufzustellen.
Zunächst müssen geeignete Vorrichtungen konstruiert, die Reihenfolge der Schweißnähte festgelegt, Prozessparameter bestimmt und die Werkstücke korrekt positioniert und gespannt werden. Auch thermisch bedingte Verformungen müssen berücksichtigt werden.
Der Roboter führt das Programm aus, doch die Qualität des gesamten Prozesses hängt weiterhin vom technologischen Fachwissen des Menschen ab.
Stellen wir uns eine Serie von mehreren Tausend identischen Konstruktionen vor. Wenn jede Schweißnaht unter vergleichbaren Bedingungen ausgeführt wird, lässt sich eine gleichbleibende Qualität der gesamten Produktion leichter sicherstellen.
Die Robotisierung kann außerdem die Bearbeitungszeiten verkürzen und Tätigkeiten übernehmen, die unter hoher Temperatur, Lichtbogenstrahlung und Schweißspritzern ausgeführt werden müssen.
Bei Pro Metal Form kommen unter anderem robotergestützte Schweißanlagen vom Typ Panasonic TAWERS TM1800 WG3 zum Einsatz. Sie ermöglichen wiederholgenaue Schweißprozesse bei der Fertigung von Metallbauteilen.
Moderne Automatisierungssysteme nutzen zunehmend Sensoren, Nahtverfolgungssysteme und Technologien zur Überwachung der Prozessparameter.
Dies stellt eine bedeutende Veränderung dar. Klassische Industrieroboter führten in erster Linie programmierte Bewegungen aus. Moderne Systeme können darüber hinaus Informationen über den Prozessverlauf erfassen und auf bestimmte Abweichungen reagieren.
Genau in diese Richtung entwickelt sich das Konzept der intelligenten Fertigung: Maschinen sollen nicht nur Arbeitsgänge ausführen, sondern auch Daten liefern, mit denen sich Prozesse überwachen und optimieren lassen.
Das Biegen von Blechen erscheint zunächst als einfacher Vorgang: Ein Stempel drückt das über einer Matrize liegende Material nach unten und formt es in einen bestimmten Winkel.
Tatsächlich handelt es sich jedoch um einen Prozess, bei dem zahlreiche Einflussgrößen berücksichtigt werden müssen: Materialdicke, Werkstoffsorte, Walzrichtung, Biegeradius, Werkzeugart und mechanische Eigenschaften.
Eines der interessantesten Phänomene ist dabei die Rückfederung.
Sobald der Druck nachlässt, nimmt das Material teilweise wieder seine ursprüngliche Form an. Das bedeutet, dass der Winkel unter maximaler Belastung nicht unbedingt mit dem endgültigen Winkel des fertigen Bauteils übereinstimmt.
Deshalb kann die CNC-Steuerung entsprechende Korrekturen im Biegeprozess berücksichtigen. Technologisches Fachwissen und richtig gewählte Parameter ermöglichen es, trotz der natürlichen Elastizität des Metalls das gewünschte Ergebnis zu erzielen.
Dies ist ein hervorragendes Beispiel dafür, dass moderne Maschinen nicht gegen die Gesetze der Physik arbeiten, sondern deren Kenntnis gezielt nutzen.
Bei einem einfachen Winkelprofil ist die Situation vergleichsweise unkompliziert. Deutlich anspruchsvoller wird es bei Bauteilen mit mehreren oder sogar einem Dutzend Biegungen.
Die Reihenfolge der Bearbeitungsschritte kann dabei entscheidend sein. Eine ungünstig ausgeführte frühere Biegung kann dazu führen, dass das Werkstück bei einem nachfolgenden Arbeitsschritt mit dem Werkzeug oder der Maschinenkonstruktion kollidiert.
Deshalb lässt sich der Biegeprozess bereits im Vorfeld digital simulieren. Die Software hilft dabei, die optimale Biegereihenfolge, die Werkzeuge und die Positionierung des Werkstücks festzulegen. Gleichzeitig können mögliche Kollisionen erkannt werden, bevor die eigentliche Produktion beginnt.
In der Praxis bedeutet dies, dass ein erheblicher Teil der Arbeit an einem Metallbauteil bereits stattfindet, bevor das Material überhaupt in die Maschine eingelegt wird.
Die numerische Steuerung hat die Industrie grundlegend verändert, weil sie es ermöglicht, die in einer Konstruktion gespeicherte Geometrie in präzise kontrollierte Maschinenbewegungen umzusetzen.
Dies gilt nicht nur für das Biegen. CNC-Werkzeugmaschinen können fräsen, drehen, bohren und zahlreiche weitere Bearbeitungsschritte ausführen.
Von besonderer Bedeutung ist dabei die Wiederholgenauigkeit. In der industriellen Fertigung reicht es nicht aus, ein einziges korrektes Bauteil herzustellen. Auch bei allen weiteren Werkstücken einer Serie müssen vergleichbare Ergebnisse erzielt werden.
Genau hier zeigt die Prozessautomatisierung einen ihrer größten Vorteile.
Die Welt der Metalle hält noch wesentlich ungewöhnlichere Phänomene bereit. Ein gutes Beispiel sind Formgedächtnislegierungen wie Nitinol, eine Legierung aus Nickel und Titan.
Ein solcher Werkstoff kann verformt werden und nach einer Temperaturänderung wieder in seine zuvor festgelegte Geometrie zurückkehren.
Diese Eigenschaften werden unter anderem in der Medizin, Automatisierungstechnik und Luftfahrt genutzt. Sie verdeutlichen, wie weit die moderne Werkstofftechnik über das traditionelle Verständnis von Metall als einem lediglich festen und langlebigen Material hinausgeht.
Noch überraschender erscheint möglicherweise die Wasserstrahlschneidtechnik, auch Waterjet genannt. Ein Wasserstrahl unter extrem hohem Druck, häufig unter Zugabe eines abrasiven Schneidmittels, kann Stahl, Stein, Glas und zahlreiche andere Materialien durchtrennen.
Das wichtigste Merkmal dieses Verfahrens ist das Fehlen einer für thermische Schneidprozesse typischen Wärmeeinflusszone.
Dies zeigt, dass sich in der modernen Industrie dieselbe Aufgabe – das Trennen eines Werkstoffs – auf völlig unterschiedliche Weise lösen lässt: mit Licht, Wasser, mechanischen Werkzeugen oder elektrischen Entladungen.
Eine der größten Veränderungen, die derzeit in der Industrie stattfinden, ist weniger spektakulär als Schweißfunken oder das Licht eines Lasers.
Es sind die Daten.
Maschinen können Betriebsparameter, Zykluszeiten, Energieverbrauch, Fehler, Stillstandszeiten und Informationen über ausgeführte Arbeitsgänge erfassen. Die Analyse dieser Daten hilft dabei, die Produktion besser zu organisieren, Wartungsarbeiten zu planen und unerwünschte Prozessveränderungen frühzeitig zu erkennen.
In einem modernen Produktionsbetrieb werden Informationen damit zu einer Ressource, die nahezu ebenso wichtig ist wie Stahl oder Aluminium.
Additive Fertigungsverfahren ermöglichen es, Metallbauteile Schicht für Schicht aufzubauen. Ihr größter Vorteil muss dabei nicht unbedingt die Geschwindigkeit sein. Viel wichtiger ist die gestalterische Freiheit bei der Konstruktion.
So lassen sich innere Kanäle, komplexe Gitterstrukturen und Geometrien herstellen, die mit klassischen Verfahren wie Fräsen oder Drehen nur sehr schwer oder überhaupt nicht realisierbar wären.
Gleichzeitig bedeutet der 3D-Druck keineswegs das Ende der traditionellen Metallbearbeitung. Ganz im Gegenteil: Gedruckte Bauteile erfordern häufig eine anschließende Oberflächenbearbeitung, Fräs- oder Bohrarbeiten sowie eine Maßkontrolle.
Die Zukunft könnte daher nicht einer einzelnen Technologie gehören, sondern der intelligenten Kombination verschiedener Fertigungsverfahren.
Das Faszinierendste an der modernen Metallbearbeitung ist die Tatsache, dass unterschiedliche Technologien zunehmend eine zusammenhängende Fertigungskette bilden.
Ein Bauteil kann zunächst mit dem Laser zugeschnitten, anschließend auf einer CNC-Abkantpresse gebogen, mechanisch bearbeitet, verschweißt und für die weitere Oberflächenbehandlung vorbereitet werden.
Dabei beeinflusst jeder Arbeitsschritt den nächsten. Ein Konstruktionsfehler kann das Biegen erschweren. Ungenauigkeiten beim Schneiden können die Passgenauigkeit der Bauteile beeinträchtigen. Eine ungeeignete Schweißreihenfolge kann zu Verformungen der gesamten Konstruktion führen.
Deshalb beginnt echte Präzision nicht erst an der Maschine. Sie beginnt bereits bei der Konstruktion und der technologischen Planung.
Laser, Schweißroboter und CNC-Abkantpressen können äußerst beeindruckend sein. Entscheidend bleibt jedoch, was sich mit ihnen erreichen lässt: hohe Wiederholgenauigkeit, effiziente Materialnutzung und die Möglichkeit, immer komplexere Konstruktionen herzustellen.
Die moderne Metallbearbeitung befindet sich an der Schnittstelle von Mechanik, Automatisierungstechnik, Informatik und Werkstoffwissenschaft. Maschinen werden schneller und leistungsfähiger, Software ermöglicht die Simulation von Prozessen noch vor Produktionsbeginn, und moderne Messsysteme sorgen für eine immer genauere Kontrolle der Ergebnisse.
Metall ist nach wie vor derselbe Werkstoff, den die Menschheit seit Jahrtausenden nutzt. Doch nahezu alles, was wir daraus herstellen können und wie wir es bearbeiten, hat sich grundlegend verändert.